






南通大跨度厂房钢结构加工非标大型结构件焊接厂
发布时间 : 2026-09-25 浏览次数 : 次
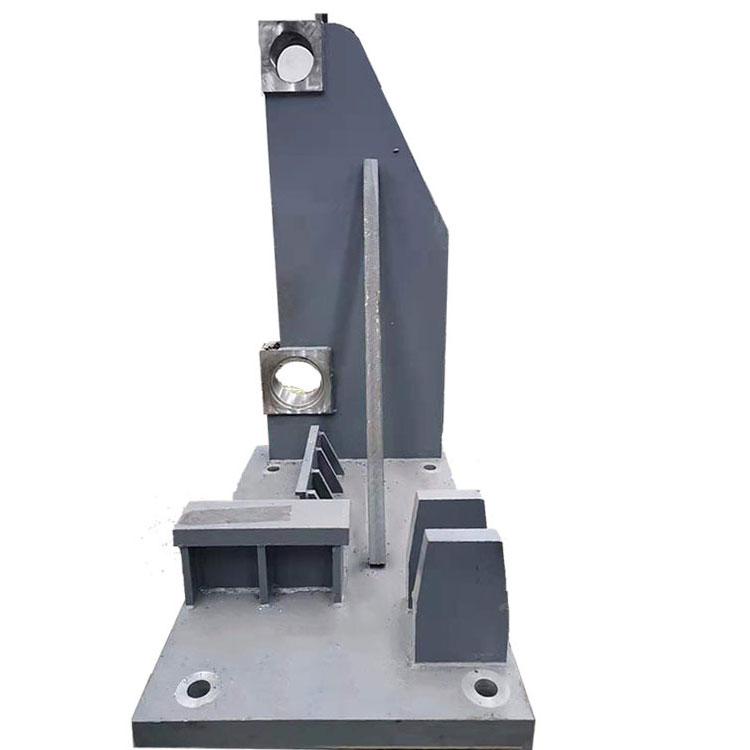
江苏南通汉龙科技公司专注于高质量的加工服务,采用优良材料,具备良好的加工性能和光滑的表面。我们提供多样化的规格定制,货源充足,拥有超过2.5万平方米的生产工厂,配备高精尖加工设备。
公司承接各种非标电工电气壳体的加工定制,包括动力柜、配电柜、配电箱、水表箱、电表箱和光伏网络柜。我们的服务涵盖焊接加工、静电喷塑,车间配备完整的生产流程,包括剪切、冲压、部装、总装、焊接、打砂、喷漆和美装。凭借高精密设备和专业团队,我们为客户提供一站式加工服务,缩短加工周期,降低成本
南通大跨度厂房钢构加工厂,承接各种非标大型结构件加工,加工材料充足多样,加工精度为0.1mm,表面粗糙度为0.05,源头加工厂,支持来图来样加工定制,加工厂配备完整的生产加工流程和高精密大品牌加工设备,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,专业焊接加工团队,焊缝美观无裂缝,欢迎各大商家前来咨询
加工设备:激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,雕刻机,激光焊接机,氩弧焊机,机器人焊接机,二保焊机,碰焊机,铝焊机,龙门铣床,镗床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房,整个加工过程严格质检,配备三坐标等精密检测仪器
提供服务:大跨度厂房钢构焊接,仓储立库焊接,精密钣金件焊接,建筑工程用钢构焊接,不锈钢板材焊接,钣金机柜件焊接,各类管材焊接,非标预制舱框架焊接,自动化设备焊接,机械设备整体焊机,设备底座焊接等精密焊接加工服务
材料选择:根据钢结构的设计要求,一般选用Q235、Q345等钢材作为主要结构材料。对于承载要求较高的部分,可以选择高强度钢材,如Q690等。
设计考虑:大跨度钢结构设计通常需要满足抗震、抗风、抗荷载等要求,设计时需要合理安排各焊接节点的位置和类型。
焊接类型:常用的焊接方式包括手工电弧焊、气体保护焊(GMAW/MIG)、**氩弧焊(TI星空体育科技有限公司G)**等。不同焊接方式根据焊接环境、焊接位置及焊接质量要求进行选择。
氩弧焊:用于要求较高的焊接场合,如对焊缝外观要求较高或需要较高强度的连接。
焊接前准备:包括钢材的清理、切割、校正、定位。焊接前需要对接头进行清理,去除氧化物、油污等杂质,保证焊接表面光洁。
焊接顺序控制:在大跨度钢结构焊接过程中,需要注意合理安排焊接顺序,避免由于局部过热导致的变形或应力集中。一般来说,采用从中心到边缘的焊接顺序,或者分段进行焊接。
焊接参数控制:包括电流、电压、焊丝送进速度等参数的控制,这直接影响到焊缝的质量和焊接效率。
焊接检查:焊接过程中必须进行严格的质量控制和检测。常见的检测方法有目视检查、超声波检测、X射线检测等,确保焊缝没有裂纹、气孔、夹渣等缺陷。
焊缝外观:焊缝需要平整、美观,且强度高。对于承载力要求较高的部分,需要进行强度测试,确保焊缝的完整性。
焊接变形控制:大跨度厂房的钢结构一般体积庞大,焊接过程中容易发生热变形。焊接过程中需要合理控制热输入、冷却速度,采用逆向焊接、交替焊接等方法来减少变形。
钢梁与钢柱连接:通常采用角焊缝或对接焊缝,设计时需要确保连接强度,并合理安排焊接工艺。
梁与梁之间连接:采用对接焊或角焊,连接部位一般需要增加加劲板或支撑板,以提高连接处的强度。
钢柱基础与地面连接:采用高强度螺栓或焊接连接,通常焊接工艺较为简单,但仍需保证牢固度和稳定性。
去除应力:焊接完成后,部分钢结构需要进行去应力处理,避免产生内应力引起的结构变形。
防腐处理:焊接部分容易受环境腐蚀,因此需要进行涂层防腐处理,如喷涂防锈漆或热浸镀锌处理,以延长使用寿命。